
SMT 产线最怕的不是换料本身,而是换料时扫不出来。操作员拿酒精棉擦一下料盘表面去除指纹和油污,顺手把标签上的字符也擦淡了一半;扫码枪对着 7mm 高的条码连读三次失败,贴片机停在那里等料,整线节拍就断了。料盘标签是最不显眼、却最容易影响产出的一种,难点集中在三个字:小、密、脏。
料盘标签的尺寸与信息优先级
料盘能贴的面积有限,还要避开卷绕边缘和取料口,实际可用区域往往只有一小块。信息装不下时,取舍比排版技巧更重要。建议按下面这个优先级从高到低排:
- 第一位:物料编码与唯一标识。扫码要读的就是它,条码尺寸和留白必须优先保证,宁肯压缩其他文字。
- 第二位:规格与数量。阻值、容值、封装、盘装数量,这些是核对来料的关键信息,要放在可读位置。
- 第三位:批次与日期。生产批号、来料日期或生产周期,用于追溯和先进先出。
- 第四位:湿度敏感等级。MSD 等级决定了料盘拆封后的使用时限,属于必标但可以小字处理。
- 第五位:供应商与内部辅助信息。空间不足时最后压缩这一层,必要时改为系统查询。
排版上别贪心。五项信息平均分配到一块小标签上,结果往往是条码被压扁、字符挤成一团。更实用的做法是把条码放大、文字分两行、去掉多余边框和装饰线,留白本身就是清晰度的一部分。
小字符清晰度的把控办法
小字符读不出来,八成不是打印机坏了,而是分辨率、速度和介质方向没配好。料盘标签的字符高度常常只有一两毫米,任何环节跑偏都会被放大。
| 影响因素 | 常见问题 | 调整方向 |
|---|---|---|
| 打印分辨率 | 203dpi 打 1mm 字符,笔画糊成一坨 | 密排小字符改用 300dpi 机型 |
| 打印速度 | 速度拉满,碳粉熔融不充分,边缘发毛 | 降低速度,让涂层充分转移 |
| 打印温度与压力 | 温度偏低字迹发虚,压力偏大条码变形 | 逐档试打,找到稳定区间 |
| 介质方向 | 涂层方向装反,墨层附着一撕就掉 | 按耗材说明确认走纸方向 |
| 耗材匹配 | 碳带与面材不配套,耐擦拭性能差 | 成套验证,不单独替换其中一样 |
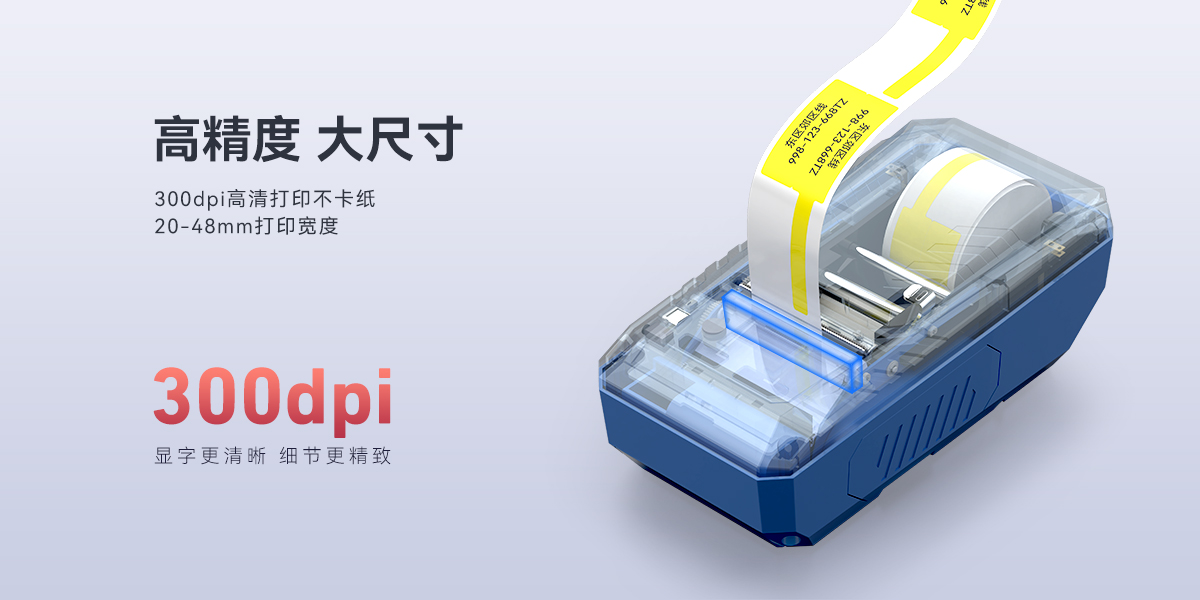
设备选择上,密排小字符场景优先考虑 300dpi 机型。普贴 TM900N 与 TM902N 都是 300dpi 便携热转印机型,最大速度 40mm/s,支持 20 至 50mm 标签纸宽度,配 OLED 双色屏与蓝牙,适合在料房或产线边随打随贴。产线中段批量补打时,PT-82DC 这类最高 90mm/s 的热敏机型速度更有优势,但热敏纸怕酒精、怕摩擦,长期保存不如热转印。
耐酒精擦拭与防静电环境注意点
电子车间两个绕不开的条件是清洁剂和静电,它们对标签的破坏方式完全不同,要分开处理。
- 耐酒精:热转印配合树脂类成像材料,抗溶剂擦拭能力明显优于热敏纸。热敏标签被酒精浸湿后显色层被破坏,字迹会整体变淡甚至消失。产线若习惯用酒精棉擦拭料盘,就直接按热转印方案配。
- 擦拭方式:避免用力横向搓,沿标签短边轻擦,减少对成像层的剪切。擦拭后等表面干燥再扫码,湿膜会影响光的反射。
- 面材选择:优先 PET、合成纸类不吸水材料,纸基产品吸湿后边缘容易起翘,低湿环境下还可能因失水变脆。
- 防静电:在 ESD 防护区作业,标签耗材应是低起静电的品类,撕离底纸时避免快速猛拉,减少瞬间静电积累。标签不要贴在裸露电路或金手指附近,也不要让碎片留在料带路径上。
MSD 湿度敏感标识与换料记录
MSD 等级标识的作用是把「拆封后多久必须用完」写在料盘上,不用查文件。落地时建议做到几点:
- 标签上明确标注湿度敏感等级与拆封日期,等级用大字或色块突出。
- 拆封后如需重新干燥,把干燥记录以补充标签形式贴在原标签旁,不要覆盖原信息。
- 换料记录同步到系统,扫码即留痕,减少人工登记带来的漏记。
- 尾料盘重新入库时补一张新标识,写清剩余数量和状态,避免二次发料时凭印象判断。
- 定期抽检:随机取几个料盘用酒精擦拭后实测扫码,把一次扫码成功率作为耗材与参数的验收指标。
料盘标签做得好,换来的是换料环节不等人;标签做不好,代价是整条产线停下来等一张 7mm 高的条码。
发布标签:#SMT料盘标签 #防静电标签 #耐酒精擦拭 #小字符条码 #换料记录