
一件零件从毛坯走到总装,中间要经过机加工、清洗、去毛刺、喷涂、装配好几道工序,标签得一路跟着。现场最常见的失败不是贴不上,而是贴上了又被毁掉:机加区的切削液把字迹泡花,清洗线的高压水把边角冲开,喷涂车间烘烤一遍之后条码整个发黄。等质检要扫码追溯时,只能靠人工回忆批次。
追溯标签要扛过哪几道工序
选材之前先把自己车间的工序顺序写下来,把标签实际会经过的环节标出来。不同工序对标签的攻击方式完全不同,指望一张标签通吃全厂,通常哪个环节都撑不住。
- 机加与装配区:切削液、机油、液压油长期附着,油性物质会渗进纸面纤维,让印刷层发糊、条码线条粘连。
- 清洗与去毛刺:高压水加清洗剂,属于机械冲刷叠加化学侵蚀,最先失效的往往是标签边缘的胶层。
- 喷涂与烘干:这一段是温度峰值,普通纸基标签的胶层会软化流淌,面材收缩变形,条码宽窄比失衡。
- 仓储与运输:反复搬运产生摩擦,标签表面被蹭掉一层,颜色对比度下降,扫码距离被迫缩短。
PET 覆膜加热转印为什么更耐油耐溶剂
耐环境的关键在两层结构:面材本身要耐化学,成像层要真正和面材融为一体。PET 面材分子结构致密、不吸水,油和溶剂不容易渗透;表面再覆一层膜,等于给印刷内容加了一层物理屏障,机油擦不掉、溶剂泡不花。热转印则靠树脂类涂层在高温下熔进面材表层,而不是像热敏那样靠涂层显色,因此对摩擦、溶剂和温度都更耐受。
- 面材:优先 PET 或合成纸类不吸水材料,纸基产品只留给短周期内部流转。
- 覆膜:覆膜标签是市面成熟品类,选型时直接按覆膜方向找货,省去自己配面材的试错成本。
- 成像方式:长期使用、要过油过溶剂的位置用热转印;只在常温库内短期周转的辅助标识才考虑热敏。
- 胶水:曲面、有油污残留的表面要选初黏力高的胶型,贴之前用无纺布擦一遍,别指望胶去穿透油膜。
条码等级与打印设备怎么配
标签扛得住环境,还得扫得出来。条码质量取决于打印分辨率、打印速度和介质匹配三者的组合,任何一项跑偏都会让等级掉档。
| 场景 | 设备方向 | 参数要点 | 检查动作 |
|---|---|---|---|
| 小零件、密排字符 | 300dpi 机型 | 降低打印速度,保证窄条不粘连 | 放大镜看条空边缘是否毛刺 |
| 大箱标、宽幅标签 | 工业级宽幅机型 | 按介质厚度调整打印头压力 | 沿标签横向多点试扫 |
| 车间现场补打 | 便携热转印机型 | 随打随贴,避免库存标签受潮 | 现场用同一把扫码枪复核 |
| 高温工序段标识 | 耐高温面材加树脂碳带 | 提高打印温度,让涂层充分熔融 | 过烘烤后再扫一次 |
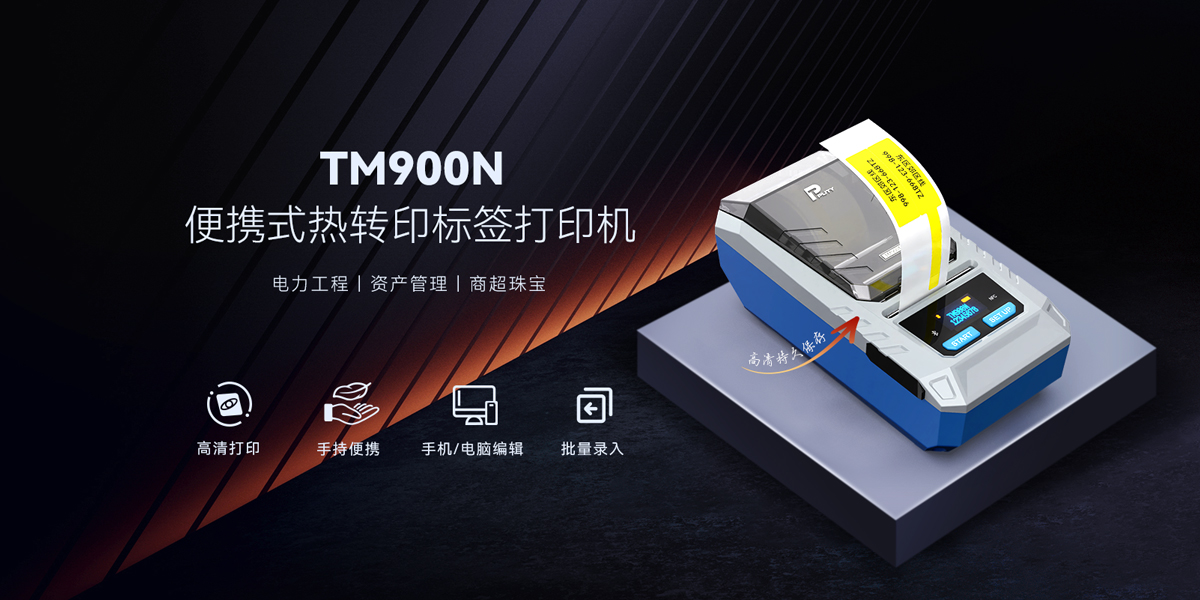
打印设备上,小字符和密排条码建议选 300dpi 机型,普贴 TM900N、TM902N 都属于 300dpi 便携热转印机型;需要重载批量输出箱标、货位标签的产线,则用工业级条码打印机更合适,像 TR600C 这类支持热敏与热转印双模式、可跑 25.4 至 104mm 标签宽度、兼容 TSPL/EPL/ZPL/DPL 指令的机型,便于直接对接现有系统。耗材方面,热转印标签纸的涂层处理和碳带配方要和设备、环境一起试,别单独换其中一样就期待结果变好。
供应商来料标识统一与落地清单
追溯链条断得最多的地方不在自己车间,而在来料。供应商各贴各的,条码格式、位置、材质都不一样,入库时就得人工转抄一遍。
- 给供应商一份标识要求:条码类型、内容字段、标签尺寸、粘贴位置、材质下限,一页纸讲清。
- 要求来料标签粘贴在统一面位,避免压在焊缝、油口和装卸摩擦面上。
- 入库抽检时用扫码枪实测,读不通的批次当场退回或补贴,别留到产线上才发现。
- 关键件做双重标识:一面条码供扫码,一面留可读的零件号与批次号,条码受损时还能人工录入。
- 把标签材质和碳带型号写进作业指导书,换供应商或换批次时同步验证,不要默认「一样的东西」。
汽车零部件的追溯能力,不是靠系统上线那一刻建立的,而是靠每一张标签在每一道工序后仍然能被扫出来。
发布标签:#汽车零部件标签 #PET覆膜 #耐机油标签 #追溯条码 #热转印